本文并非对我们完整生产时间轴的全面介绍 — 我们的从CAD图纸到集装箱装柜的工厂参观指南涵盖了从头到尾的35天完整工艺流程,其中QC(质量控制)只是其中的一个环节。本文将深入探讨QC这一单独的环节:具体的通过/不通过标准、抽样方法以及当产品未通过测试时的处理流程。
每个产品都会被充气至额定工作压力,并保持一段固定时间 — 通常为24小时 — 在此期间我们监控压力下降情况。仅仅五分钟的目视检查完全无法发现的缓慢漏气,在整整一天的时间里就会显现出来。合格阈值并非零压降(环境温度变化带来的一些压降是正常的);而是一个根据产品的尺寸和结构类型校准的最大压降速率。压降速度超过该阈值的产品将被拉回,进行逐条接缝的重新检查,然后才能决定是通过还是拒收。
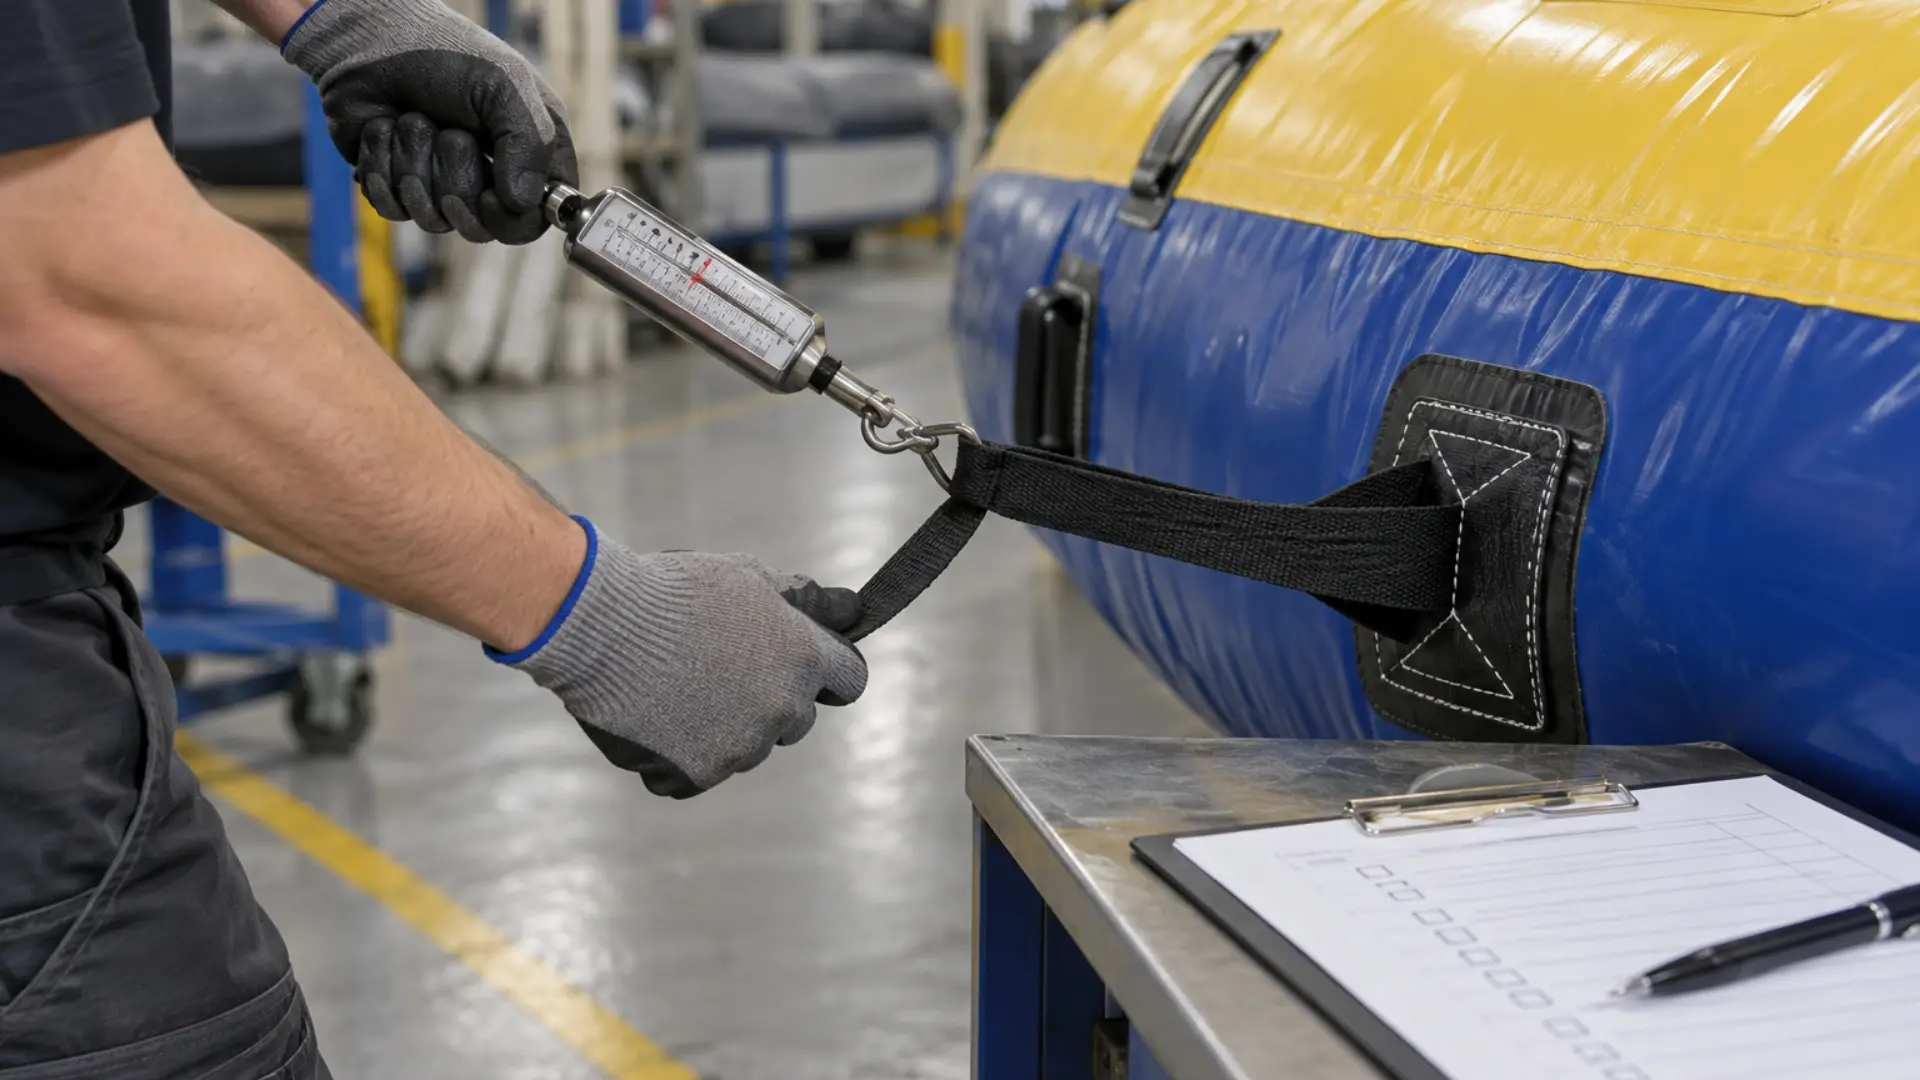
目视检查可以发现明显的缺陷 — 未焊透、可见的缝隙、焊接过程中因热损伤导致的变色。但仅凭目视检查会漏掉那些表面看起来没问题、但内部粘合强度不足的接缝。这就是为什么每条接缝还要在其长度的多个点上进行物理拉力测试,而不仅仅是在检查员习惯查看的两端。一条接缝即使目视合格,但只要在任何一个点上未通过拉力测试,整个裁片就会被退回焊接工位。此处的构造方法本身也很关键 — 我们的拉丝气垫与传统气密结构对比指南详细说明了为什么某些结构天生比其他结构需要更多的接缝处理。
锚点环要进行拉力测试,其重量阈值远高于额定工作载荷,并且我们会按产品规定的一定比例对锚点进行测试,而不是仅仅挑选那些凭肉眼看起来最薄弱的锚点 — 脆弱点并不总是能通过肉眼识别。对于锚点更多的大型产品,这更接近于统计抽样;而对于小型产品,由于总数较少,我们可以对每一个锚点进行测试,从而使全检切实可行。
每台风机在与充气产品打包之前,都要进行功能测试,检查输出压力、电机声音(通过听觉检查规格书无法捕捉的轴承问题)以及负载下的连续运行时间。这与充气结构自身的压力测试是分开的 — 一个结构可能通过了保压测试,但其配套的风机却存在机械故障,这就是为什么这两项测试绝不会合并为一个通过/不通过的判定结果。对于直接评估风机规格的买家,我们的气压与PSI管理指南涵盖了这些测试用以校验的输出和过充阈值。
如果缺陷是局部的且可以修复,不合格的接缝将被送回返工 — 重新焊接特定部分是常规操作,并不需要报废整块裁片。如果某个故障表明存在系统性问题(一批裁片在同一点全部失效,这暗示是材料或工艺问题,而不是孤立的缺陷),则会触发整批产品暂扣,直至找出根本原因,而不仅仅是对被标记的单个产品进行修复。对于存在无法修复的结构性损坏的产品,无论生产进度有多大压力,都会直接报废,而绝不会附带特采说明进行出货。
每个产品的QC记录(压力测试结果、拉力测试样本结果、风机测试日志)都会汇编成批量QC报告,随集装箱一同发货,也可在发货前根据要求提供。这与诸如EN 14960或ASTM合规文件等认证文件是分开的 — QC报告是我们的内部制造记录,而认证文件则用于验证产品是否符合外部标准。
所有工厂都采用相同的通过/不通过测试阈值吗?
不是。压降阈值、拉力测试重量目标和抽样比例因工厂而异,低成本生产商有时会完全跳过拉力测试,只进行目视检查。希望获得此项保障的买家应在订购前索取实际的QC报告格式,而不仅仅是听信“我们做质量控制”的笼统保证。
100%全检接缝与抽样检查会影响价格吗?
对每个产品进行全检接缝拉力测试比抽样需要更多的人工时间,因此它通常保留用于更高价值或对安全至关重要的产品,而抽样则是大批量生产的标准做法,统计抽样在无需单独测试每一条接缝的情况下即可提供足够的信心。
买家可以要求直接参观QC流程吗?
可以 — 对于较大的订单,第三方检验服务和买家在生产期间的质量审核是很常见的,如果某个工厂抗拒这种透明度,无论其自身的QC文档声称什么,都应该将其视为一个危险信号。
如果QC文档对您的下一个订单至关重要,请在生产开始前索取一份QC报告样本,以便您确切了解您的特定产品将接受哪些测试和记录。